- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo

Número Browse:0 Autor:editor do site Publicar Time: 2026-08-03 Origem:alimentado


As tiras de níquel padrão muitas vezes forçam os projetistas de baterias a layouts ineficientes. Essa limitação se torna óbvia durante compilações complexas. Aplicações de alta descarga, como bicicletas elétricas, skates elétricos e sistemas personalizados de armazenamento de energia, exigem espaçamento de células não padrão. Os rolos prontos para uso limitam a flexibilidade do projeto e restringem fortemente o desempenho térmico.
Mudar de rolos genéricos para guias personalizadas requer uma engenharia cuidadosa. Você deve equilibrar requisitos elétricos rigorosos com limitações de gerenciamento térmico. As restrições de montagem também determinam suas escolhas finais de projeto. Uma conexão ruim arruína uma bateria perfeitamente equilibrada. Você deve projetar essas conexões com precisão para evitar pontos de acesso localizados perigosos.
Este guia detalha os critérios de engenharia para projetar conexões de bateria personalizadas. Exploramos as necessidades de ampacidade, geometrias de layout e realidades de soldagem por pontos. Você aprenderá como especificar materiais com precisão para seu próximo projeto. A aquisição de guias dimensionadas adequadamente garante segurança e desempenho máximo em todo o seu sistema de armazenamento de energia.
Os rolos de níquel padrão 18650 e 21700 assumem suportes de células lineares e uniformes. Esses rolos genéricos forçam os engenheiros a adotar layouts rígidos e em linha reta. Projetos de embalagens de alta densidade frequentemente exigem estruturas offset, em favo de mel ou curvas. Gabinetes personalizados raramente acomodam retângulos perfeitos. Você deve adaptar a geometria da bateria para caber suavemente em espaços específicos do gabinete. As tiras genéricas falham completamente nesses cenários. Eles não podem navegar em ângulos irregulares com segurança.
O uso de faixas genéricas para espaçamentos irregulares introduz sérios compromissos de engenharia. Você tensiona fisicamente as soldas por pontos dobrando tiras retas em caminhos angulares. Os instaladores geralmente sobrepõem faixas genéricas para preencher lacunas incômodas. A sobreposição aumenta significativamente a resistência elétrica. Também aumenta desnecessariamente a altura geral da embalagem. Essa sobreposição causa distribuição desigual de corrente entre seus grupos paralelos. O consumo desigual de corrente degrada células específicas mais rapidamente do que outras. Todo o seu pacote sofre perda prematura de capacidade.
Uma interconexão personalizada bem-sucedida deve preencher lacunas variáveis sem esforço. Deve evitar tensão mecânica inteiramente nas juntas. O material deve transportar a corrente contínua e de pico necessária. Deve permanecer com segurança dentro dos limites térmicos durante eventos de descarga máxima. Finalmente, a tira deve ficar perfeitamente nivelada com cada terminal da célula. O assento nivelado permite que a soldagem por pontos automatizada ou manual seja bem-sucedida de forma consistente. Qualquer espaço de ar entre o terminal e o metal garante uma falha na soldagem.
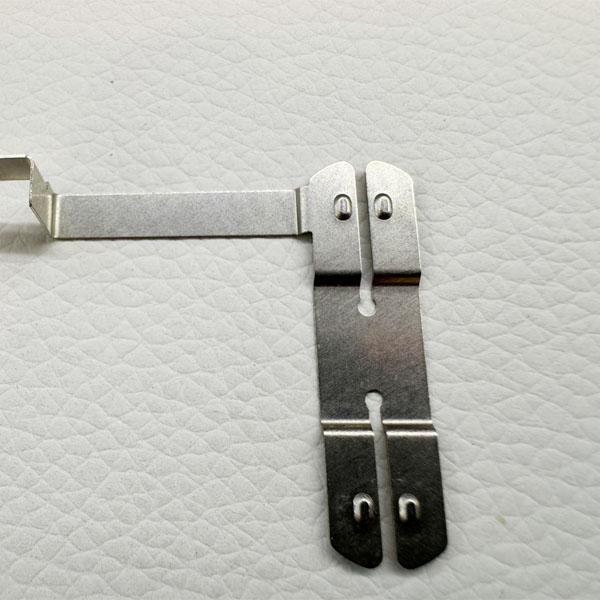
As abordagens de projeto para espaçamento variável se enquadram em duas categorias distintas de soluções. Você deve escolher o método de fabricação correto com base no seu volume de produção. A estampagem se adapta perfeitamente a linhas de montagem de alto volume. Os fabricantes criam matrizes personalizadas para layouts específicos de múltiplas células. Você pode projetar uma matriz de bloco escalonado 4P ou 6P. A estampagem funciona melhor quando o espaçamento das células permanece permanentemente bloqueado. Os custos de ferramentas são altos antecipadamente. No entanto, os custos por unidade caem drasticamente durante a produção em massa.
O corte a laser e a jato de água tem uma finalidade totalmente diferente. Esses métodos de corte dominam a fase de prototipagem. Eles exigem custo zero de ferramentas. Você pode testar restrições térmicas rapidamente. Você pode verificar diretamente o ajuste físico em novos gabinetes de bateria. Esta etapa evita erros dispendiosos na matriz de estampagem posteriormente. As equipes de engenharia contam com esses métodos de resposta rápida para testes iterativos.
As geometrias de layout requerem um planejamento espacial cuidadoso. O roteamento offset e em favo de mel maximiza a densidade de energia com segurança. Você projeta pontes angulares para acomodar células cilíndricas aninhadas. Esta técnica minimiza o espaço morto dentro do gabinete.
As pontes com fenda adicionam outra camada de confiabilidade mecânica. Você incorpora fendas de relevo personalizadas entre conexões de células. Essas fendas pré-cortadas guiam a corrente de soldagem adequadamente através do invólucro da célula. Eles evitam que a corrente viaje pela superfície superior. As pontes com fenda também permitem uma leve flexão durante a expansão do pacote. As células da bateria incham ligeiramente durante os ciclos de carga. Abas de níquel puroAs interconexões de formato personalizado absorvem esse movimento mínimo graciosamente sem rasgar as soldas por pontos.
A adequação do espaço físico à demanda elétrica requer cálculos precisos. Você deve avaliar a espessura e a largura simultaneamente. O espaçamento apertado das células limita estritamente a largura máxima da ponte. Aumentar a largura da aba torna-se fisicamente impossível em pacotes densos em favo de mel. Você deve aumentar a espessura para manter a amperagem necessária. Passar de 0,15 mm para 0,2 mm ou 0,3 mm altera completamente o processo de montagem. Materiais mais espessos impactam diretamente a capacidade do soldador por pontos.
O debate de camada única versus camada dupla surge frequentemente entre os construtores de pacotes. Camadas únicas espessas proporcionam menor resistência elétrica. Eles oferecem distribuição de massa térmica superior. No entanto, eles exigem soldadores industriais potentes. O soldador deve penetrar totalmente no níquel espesso. Deve evitar o acúmulo excessivo de calor no delicado terminal da célula.
Os construtores geralmente empilham camadas duplas como uma solução temporária. Eles fazem isso quando seu equipamento não consegue soldar abas grossas de níquel puro diretamente. A transparência sobre esta prática é vital. A dupla camada introduz riscos estruturais graves. Você enfrenta soldas frias invisíveis entre as camadas empilhadas. O microarco ocorre silenciosamente abaixo da faixa superior durante o consumo de alta corrente. As guias personalizadas de camada única continuam sendo a escolha superior de engenharia. Larguras de ponte otimizadas gerenciam a corrente com segurança.
| Recurso | Camada única (espessa) | Camada dupla (empilhada) |
|---|---|---|
| Resistência Elétrica | Mínimo (caminho contínuo) | Maior (resistência de contato entre camadas) |
| Dissipação Térmica | Excelente resfriamento uniforme | Ruim (calor retido entre as camadas) |
| Requisito de soldador pontual | Soldador Industrial de Alto Joule | Soldador amador padrão |
| Risco de microarco | Nenhum | Alto (sob cargas de pico altas) |
| Estabilidade Mecânica | Alta integridade estrutural | Propenso a delaminação sob flexão |
Geometrias personalizadas só funcionam bem se fixadas de forma confiável. A soldagem a ponto de níquel puro apresenta desafios físicos distintos. O aço niquelado solda facilmente devido à alta resistência elétrica. Em vez disso, o níquel puro conduz eletricidade com alta eficiência. Esta alta condutividade exige significativamente mais energia para gerar calor localizado. O soldador deve criar instantaneamente uma pepita de solda adequada. Projetos personalizados devem levar em conta as limitações específicas do soldador. Você não pode especificar material de 0,3 mm se o seu soldador tiver capacidade de 0,15 mm.
A vibração introduz outro grande ponto de falha. Articulações rígidas rompem sob alta vibração contínua. Os skates elétricos sofrem impactos brutais nas estradas diariamente. As bicicletas elétricas absorvem vibrações constantes de alta frequência. A mitigação do projeto salva a bateria de falhas catastróficas.
Essas curvas em S absorvem a energia cinética com segurança. Eles permitem que o metal flexione infinitamente. Essa flexibilidade intencional protege as soldas por pontos frágeis. Ele isola completamente as conexões terminais da tensão mecânica.
Avaliar um fornecedor requer uma lógica estrita de seleção. Você deve verificar primeiro a pureza do material. Certifique-se de que o fornecedor forneça relatórios de teste de material (MTRs) adequados. Esses documentos devem garantir pureza mínima de 99,6% (grau N6/N4). Você deve realizar a verificação secundária de forma independente. Testes de água salgada revelam ferrugem no aço revestido em poucos dias. Os testes de moagem mostram padrões de faíscas distintos. O metal puro quase não produz faíscas. O aço banhado emite faíscas brilhantes imediatamente.
A preparação CAD exige dimensionamento exato. Prepare arquivos DXF ou STEP estritamente tolerados. Especifique explicitamente as tolerâncias para larguras de ranhura. O espaçamento dos furos de centro a centro deve corresponder exatamente aos suportes de células. Os suportes moldados por injeção variam ligeiramente entre os diferentes lotes de fabricação. Você deve medir seus suportes físicos reais antes de finalizar o desenho CAD.
As próximas etapas viáveis garantem o sucesso do projeto. Solicite primeiro um pequeno lote de protótipos cortados a laser. Use esses protótipos iniciais para testes de resistência. Ajuste seus parâmetros de solda por pontos perfeitamente em células fictícias. Confirme se a largura da ponte gerencia sua corrente de pico de descarga com segurança. Conclua estas etapas de validação minuciosamente antes de comissionar matrizes de estampagem caras.
A transição para layouts personalizados marca um ponto crítico de maturação para a fabricação de baterias. Você para de forçar peças genéricas a se ajustarem a gabinetes complexos. Você muda o foco diretamente para a otimização da eficiência térmica e elétrica. A correspondência exata da geometria da interconexão com o espaçamento das células elimina pontos fracos estruturais. Reduz drasticamente o tempo geral de montagem na área de produção.
As formas projetadas distribuem a corrente contínua uniformemente em todos os grupos paralelos. Essa precisão estende o ciclo de vida total do seu sistema de bateria. Previne a degradação celular prematura causada por pontos de acesso localizados. Contate um especialista em engenharia de materiais hoje mesmo. Envie seus projetos CAD para avaliar custos de ferramentas e prazos de entrega. Otimize seu próximo pacote de alta descarga de maneira adequada desde o início.
R: Protótipos cortados a laser geralmente não exigem MOQ ou exigem um mínimo muito baixo (por exemplo, 50 peças). Eles não cobram taxas de ferramentas. As execuções de produção estampadas exigem taxas iniciais significativas de ferramentas. Os fabricantes de estampagem normalmente definem MOQs entre 5.000 e 10.000 peças para compensar os custos de criação de matrizes.
R: Use gráficos de ampacidade padrão para metal puro. Calcule a área da seção transversal exata multiplicando a espessura pela largura. Considere suas taxas de pico versus taxas de descarga contínua. Certifique-se de que a área calculada suporta sua corrente contínua máxima sem exceder um aumento de temperatura de 10°C.
R: Sim. Adicionar fendas centrais força a corrente de soldagem para baixo através do invólucro da bateria. Impede que a corrente siga o caminho de menor resistência através da superfície superior. Esta modificação de projeto melhora significativamente a qualidade da solda e a penetração em materiais mais espessos.
R: Faça um teste de faísca usando uma esmerilhadeira rotativa. O material puro produz quase zero faíscas. O aço banhado emite faíscas longas e brilhantes. Alternativamente, mergulhe uma amostra arranhada em água salgada por 48 horas. O aço revestido enferruja rapidamente, enquanto o metal puro permanece completamente inalterado.


